5S活動の進め方|整理・整頓・清掃・清潔・しつけの意味と、工場で形骸化させない6つの手順、チェックリストと定着のコツ
「5Sは大事」と分かっていても、年末の大掃除と同じように一度きれいにして終わり、数か月後には元の散らかった職場に戻っている。中小工場では、そんな声をよく聞きます。壁には5Sのスローガンが貼ってあるのに、工具は探さないと見つからず、通路には仮置きの部材が並んでいる、という状態です。
5Sが続かない理由の多くは、現場の意識の低さではなく、5Sを何のためにやるのかが共有されていないことと、合格の基準と確認の仕組みが決まっていないことにあります。5Sは単なる美化活動ではなく、探す時間・運ぶ時間・不良・ケガを減らすための、最もお金のかからない生産性向上策です。
この記事では、5Sそれぞれの意味と工場での具体例、5S活動が形骸化する原因、モデルエリアから始める6つの手順、そのまま使えるチェックリスト、定着させるコツとデジタルの活用法を、中小工場の現場を前提に整理します。
5Sとは|整理・整頓・清掃・清潔・しつけの意味
5Sは、整理(Seiri)・整頓(Seiton)・清掃(Seiso)・清潔(Seiketsu)・しつけ(Shitsuke)の頭文字をとった言葉です。製造現場の改善の土台として、多くの工場で取り組まれています。
- 整理:必要な物と不要な物を分け、不要な物を捨てる。例:使っていない治具や古い図面、余った部材を処分する。
- 整頓:必要な物を、必要なときにすぐ取り出せるように置き場所と置き方を決める。例:工具を姿置きにし、部材棚に品名と数量を表示する。
- 清掃:職場や設備をきれいにしながら、汚れや異常を見つける。例:設備を拭きながら油漏れやボルトの緩みを確認する。
- 清潔:整理・整頓・清掃した状態を保つため、基準を決めて標準化する。例:清掃の担当・頻度・やり方を写真付きの基準書にする。
- しつけ:決めたルールを全員が守る習慣をつける。例:定期的にパトロールして結果を掲示し、守れていない点をその場で直す。
ポイントは、整理・整頓・清掃の3Sが「行動」、清潔・しつけの2Sが「仕組みと習慣」だということです。最初の3Sだけで終わると一時的にきれいになるだけで、元に戻ってしまいます。5Sが形骸化するかどうかは、後半の2Sを仕組みにできるかで決まります。
5S活動が工場で形骸化する5つの原因
1. 目的が「きれいにすること」になっている
5Sの目的が共有されていないと、現場からは「忙しいのに掃除をさせられている」と受け止められます。探す時間を減らす、不良やケガを減らすといった、仕事が楽になる目的とつながっていないと、自発的には続きません。
2. 合格の基準が人によって違う
「きれいにする」「整頓する」だけでは、どこまでやればよいかが人によって異なります。基準がないため、確認する側も指摘しにくく、少しずつ状態が崩れていきます。
3. 通常業務の外に置かれ、時間が確保されない
納期が迫ると、5Sは真っ先に後回しにされます。毎日の何分、毎週の何曜日と時間を決めて業務の一部にしない限り、「手が空いたらやるもの」になってしまいます。
4. 経営者や管理者が現場を見に来ない
号令をかけたきり、経営者や管理者が現場の変化を見に来なければ、現場は「本気ではない」と受け取ります。トップが定期的に現場を回り、良くなった点を認めることが、継続の大きな後押しになります。
5. 成果が数字で見えない
5Sの効果は目に見えにくいため、続けるうちに意義が薄れます。工具を探す時間、通路の確保率、ケガやヒヤリハットの件数など、変化を数字で示すことで、取り組む意味が実感できるようになります。
5S活動の進め方|形骸化させない6つの手順
手順1:目的とモデルエリアを決め、経営者が宣言する
まず、5Sで何を改善したいのかを決めます。「工具や部材を探す時間を1日30分減らす」「通路の物の放置をなくし、運搬中の接触事故をゼロにする」のように、数字で表せる目的にするのが理想です。そのうえで、最初に取り組むモデルエリアを1か所に絞ります。工場全体で一斉に始めると手が回らず、中途半端に終わりがちです。最後に、経営者が全員の前で目的と期間を宣言し、本気の取り組みであることを示します。
手順2:現状を写真で記録し、目指す状態を決める
モデルエリアを、あとで比較できるよう同じ位置・同じ角度から写真に撮っておきます。あわせて、よく使う工具を探すのにかかる時間や、通路に置かれている物の数なども測っておきます。そして、「どの状態になれば合格か」という目指す姿を、写真やイラストで具体的に決めます。この「合格の基準」が、後の清潔・しつけの土台になります。
手順3:整理|赤札作戦で不要品を取り除く
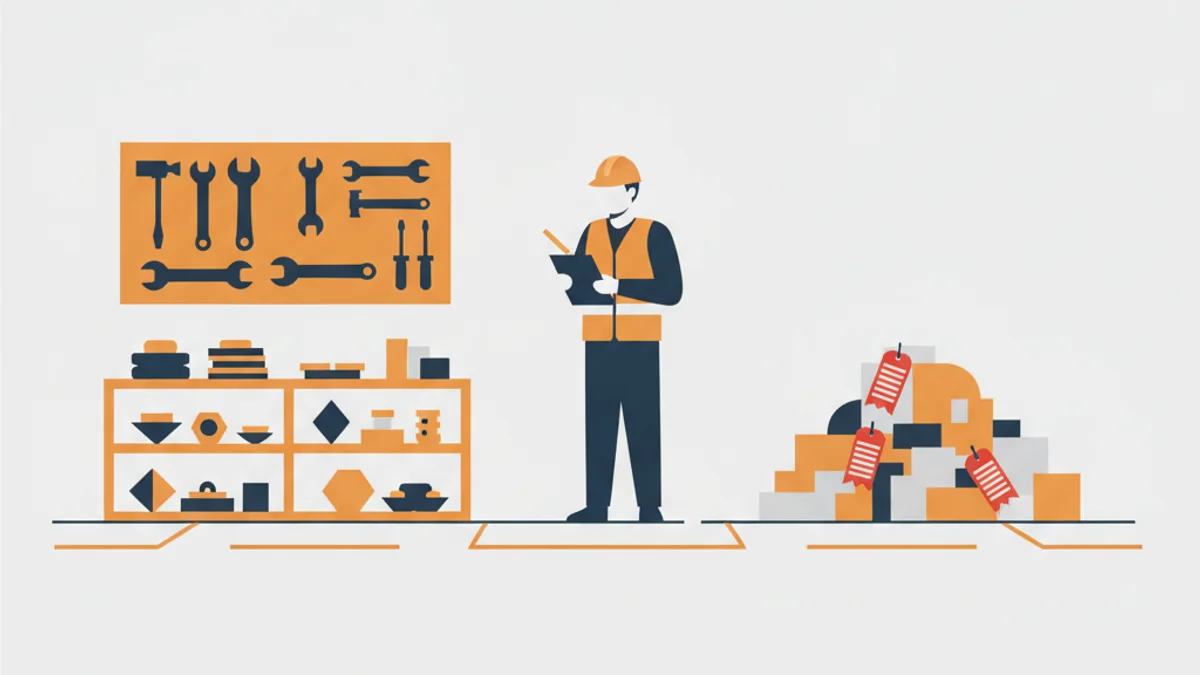
整理では、赤札作戦が効果的です。「3か月使っていない物」など判断の基準を決め、該当する物や必要か分からない物に赤い札を貼って、一時置き場に集めます。集めた物は、管理者が一定期間のうちに廃棄・他部署へ移動・保管のいずれかに判断します。「いつか使うかもしれない」と迷う物は、使う頻度で置き場所を分け、ほとんど使わない物は職場の外に出します。物が減るだけで、作業スペースと動線にかなりの余裕が生まれます。
手順4:整頓|三定で置き場所と量を決めて表示する
整頓の基本は、定位置(どこに)・定品(何を)・定量(いくつ)の三定です。置き場は床に線を引いて区切り、棚には品名と数量を表示します。工具は、形を描いた板に戻す姿置きにすると、戻し忘れが一目で分かります。よく使う物ほど作業位置の近くに置き、「誰でも30秒以内に取り出して戻せる」状態を目指します。置き場の見直しは、段取り替え時間の短縮にも直結します。
手順5:清掃・清潔|清掃を点検とし、基準を標準化する
工場の清掃は、ただ汚れを取るだけでなく、設備や治具の異常を見つける点検として位置付けます。拭きながら油漏れ、異音、ボルトの緩み、配線の傷みなどに気づけるようにすると、突発停止の予防にもつながります。日常点検の考え方は製造業の設備保全で詳しく紹介しています。そのうえで、清掃の担当・範囲・頻度・やり方と、整頓の状態を、写真付きの基準書にまとめます。これが「清潔」です。基準を見れば誰でも同じ状態を保てるようにすることで、ベテラン頼みの属人化も防げます。
手順6:しつけ|チェックリストで定期的に確認し、横展開する
最後に、決めたルールが守られているかを定期的に確認する仕組みを作ります。後述のチェックリストを使い、週1回程度、管理者と現場の代表がパトロールして点数をつけます。結果はグラフにして掲示し、点数が下がった項目はその場で原因を話し合って直します。良くなった点はきちんと認めることも大切です。モデルエリアで3か月ほど続けて成果が出たら、手順と基準書をそのまま使って、他のエリアへ順に広げていきます。
工場で使える5Sチェックリスト
チェック項目は、見れば誰でも同じ判定ができる具体的な書き方にするのがコツです。各項目を「できている(2点)・一部できている(1点)・できていない(0点)」の3段階で評価すると、推移を追いやすくなります。以下は、中小工場でそのまま使える項目の例です。
- 整理:作業エリアに不要な物(使っていない治具・古い図面・私物)が置かれていない/仕掛品・不良品・廃材の置き場が分かれている/棚の上や設備の裏に物が放置されていない
- 整頓:通路と置き場の区画線が引かれ、通路に物がはみ出していない/工具が姿置きの定位置に戻っている/部材棚に品名と最大・最小の数量が表示されている
- 清掃:床に切粉・油・部品が落ちていない/設備の油漏れや汚れがなく、点検箇所が見える状態になっている/清掃用具が決められた場所にそろっている
- 清潔:清掃の担当・頻度・やり方の基準書が掲示されている/前回のパトロールでの指摘事項が直っている/表示や区画線がはがれたり消えたりしていない
- しつけ:決められた服装・保護具を着用している/使った物を元の場所に戻している/パトロール結果が掲示され、全員が見られる状態になっている
項目は最初から多くしすぎず、1区分3〜5項目程度で始め、守れるようになったら少しずつ増やしていくと続けやすくなります。現場で生まれた改善のアイデアは、工場の業務改善 具体例のような改善提案の仕組みにつなげると、5Sが職場全体の改善活動へと広がっていきます。
5Sを定着させるコツとデジタルの活用
5Sを定着させるうえで大切なのは、毎日5分、終業前など時間を決めて業務に組み込むことと、改善前後の写真と数字で成果を見せることです。探す時間が減った、通路が広くなって運搬が楽になった、ヒヤリハットが減ったといった変化が見えると、現場の受け止め方は大きく変わります。成果を工場のKPIと結びつけて追う方法は製造業の生産性向上 指標が参考になります。
また、5Sは品質とも密接につながっています。部材の取り違えや異物の混入、工具の置き忘れといった不良は、整理・整頓の乱れから起きることが少なくありません。不良の原因分析と再発防止の進め方は製造業の不良率を下げる方法で紹介しています。
パトロールの記録を紙で続けると、集計や過去との比較に手間がかかり、やがて記録自体が止まってしまいがちです。タブレットでチェックリストに入力し、写真を添えて記録すれば、点数の推移や指摘事項の対応状況をすぐに確認できます。作業日報などと同じ仕組みで記録すると、現場の入力の負担も抑えられます。現場記録の電子化は製造業の日報を電子化する手順を参考にしてください。
まとめ:5Sは、目的→基準→確認の仕組みで形骸化を防ぐ
- 5Sは整理・整頓・清掃・清潔・しつけ。前半3Sが行動、後半2Sが仕組みと習慣
- 形骸化の原因は、目的が美化になる、基準がない、時間がない、トップが見に来ない、成果が見えないの5つ
- 手順は、目的とモデルエリアの決定→現状の記録→赤札作戦→三定→清掃点検と標準化→チェックリストでの確認と横展開の6つ
- チェックリストは誰でも同じ判定ができる具体的な項目にし、点数化して推移を掲示する
- 毎日の時間を決め、写真と数字で成果を見せ、記録はデジタル化して続けやすくする
5Sは、どの工場でも今日から始められる、最も身近な生産性向上策です。まずは1か所のモデルエリアを決め、写真を撮るところから始めてみてください。製造業の現場改善の全体像は製造業の生産性向上|現場改善の具体策を、生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San Seiでは、生成AI × RPA × 業種特化型の次世代型ERPであるMINORI Cloud 製造業版を提供しています。製造・建設・福祉に最適化された13モジュールで、点検やパトロールの記録、作業実績、不良の記録をひとつにまとめ、現場改善の成果を見える化する仕組みづくりを支援します。「まずは5Sの記録から整えたい」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. 5Sとは何の略ですか?
5Sは、整理(Seiri)・整頓(Seiton)・清掃(Seiso)・清潔(Seiketsu)・しつけ(Shitsuke)の5つのローマ字の頭文字をとった言葉です。整理は不要な物を捨てること、整頓は必要な物をすぐ取り出せるように置くこと、清掃はきれいにしながら点検すること、清潔は整理・整頓・清掃の状態を保つこと、しつけは決めたルールを守る習慣をつけることを指します。
Q2. 5S活動はどの順番で進めればよいですか?
基本は整理→整頓→清掃→清潔→しつけの順です。不要な物が残ったまま整頓しても置き場所が足りず、すぐ元に戻ってしまうため、最初に整理で物を減らすことが欠かせません。工場全体で一斉に始めるより、まず1つのモデルエリアで5つを一通り回し、成果と手順を確かめてから他のエリアへ広げると、形骸化しにくくなります。
Q3. 5S活動が形骸化する原因は何ですか?
主な原因は、目的が共有されず大掃除と同じ扱いになること、合格の基準が人によって違うこと、通常業務の外で時間が確保されないこと、経営者や管理者が現場を見に来ないこと、成果が数字で見えないことの5つです。5Sを生産性や品質を上げる手段として位置付け、基準・時間・確認の仕組みを決めることで形骸化を防げます。
Q4. 赤札作戦とは何ですか?
赤札作戦は、整理を進めるための代表的な手法です。職場にある物のうち、一定期間使っていない物や必要か判断できない物に赤い札を貼り、一時置き場に集めて目に見える形にします。そのうえで、決めた期間内に使う予定がなければ廃棄、他部署で使うなら移動というように判断します。誰が見ても不要品が分かるため、判断を先送りしにくくなります。
Q5. 5Sのチェックリストはどう作ればよいですか?
整理・整頓・清掃・清潔・しつけの5つの区分ごとに、見れば判定できる具体的な項目を3〜5個ずつ設けます。たとえば「通路に物が置かれていない」「工具が姿置きの定位置に戻っている」のように、誰が確認しても同じ結果になる書き方にするのがコツです。各項目を3段階などで点数化し、週1回のパトロールで記録して推移を掲示すると、改善が続きやすくなります。