生産スケジューラとは|負荷計画(山積み・山崩し)の基本と計算例、Excelの生産計画から移行する6つの手順と選び方
「特急の注文が入るたびに、Excelの生産計画を半日かけて組み直している」「計画を組めるのが工場長と1人の担当者だけで、休まれると誰も分からない」「設備は空いているはずなのに、なぜか一部の工程だけ毎週残業になる」。中小製造業でよく聞く悩みです。原因の多くは、設備や人の「負荷」と「能力」を比べないまま、日々の計画を組んでいることにあります。
この問題を解く道具が生産スケジューラです。受注や製造指示の一つひとつを、どの設備・どの作業者で、いつ、どの順番で作るかを、能力と工程の順序と納期を考えながら時間単位で割り付けます。ただし、ツールを入れるだけでは計画は良くなりません。土台になるのは、負荷計画(山積み・山崩し)の考え方と、標準時間や工程順序などの基本データです。
この記事では、生産スケジューラの役割と生産管理システムとの違い、負荷計画の基本と山積み・山崩しの計算例、スケジューラに必要なデータ、そしてExcelの生産計画から移行する6つの手順と選び方を整理します。生産管理全体の脱Excelは生産管理をExcelから脱却する手順で、計画に対する進捗と実績の見える化は製造業の工程管理をExcelから移行する手順で、AIによる最適化の考え方は多品種少量生産の生産計画をAIで最適化する方法で解説しています。
生産スケジューラとは|生産計画のどこを担う道具か
生産計画は、一般に期間の長さで3つの段階に分けて考えます。
- 大日程計画:数か月〜1年単位。売上計画や受注見込みから、月ごとの生産量や人員・設備の大枠を決める
- 中日程計画:週〜月単位。品目ごとの生産量と時期、部品や材料の手配を決める
- 小日程計画:日〜時間単位。どの設備・作業者が、どのオーダーを、どの順番で、何時から作るかを決める
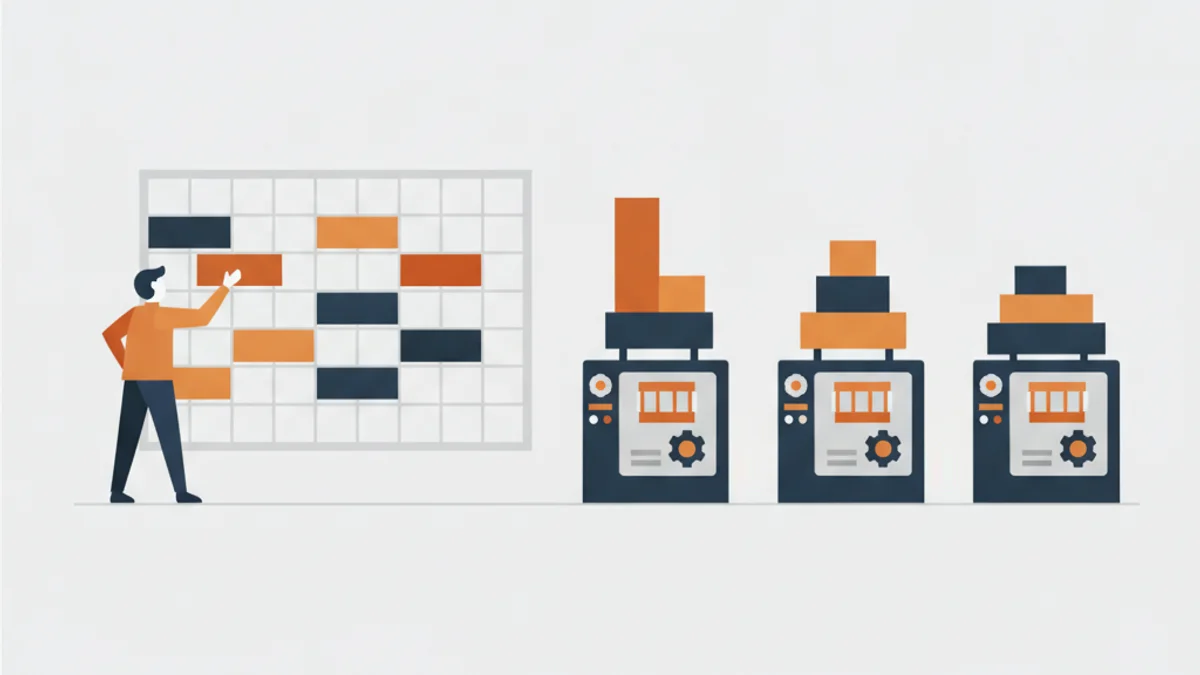
生産スケジューラが主に担うのは、このうちの小日程計画です。工程の順序(前工程が終わらないと次に進めない)、設備や作業者の稼働時間、段取り替えの時間、納期を同時に考えて作業を並べ、結果をガントチャート(設備や人ごとの横棒の予定表)や負荷グラフで表示します。特急が入ったときに後続の予定がどうずれるかを、組み直す前に確かめられるのも特長です。
生産管理システム・工程管理との違い
生産スケジューラは、生産管理システムや工程管理と混同されがちです。役割の違いは次のとおりです。
| 仕組み | 主な役割 | 能力の扱い |
|---|---|---|
| 生産管理システム | 受注、部品の所要量計算、発注、在庫、出荷など、工場の業務と情報全体の管理 | 一般的な所要量計算は、設備や人の能力に上限を設けずに計算する |
| 生産スケジューラ | 製造指示を、設備・人・時間に割り付けて小日程計画を作る | 設備や人の能力の上限を考えて並べる(有限能力)のが基本 |
| 工程管理(進捗管理) | 計画に対して、着手・完了などの実績を集め、遅れを見つけて手を打つ | 計画と実績の差を見る |
つまり、「何をいくつ、いつまでに」を決めるのが生産管理システム、「どの設備で何時から」を決めるのがスケジューラ、「計画どおりに進んでいるか」を見るのが工程管理です。生産管理システムやパッケージの中にスケジュール機能が含まれている場合もありますが、考え方の区別はしておくと、ツール選びで迷いにくくなります。
負荷計画の基本|負荷・能力・山積み・山崩し
スケジューラの中で行われている計算の基本は、負荷計画です。用語を整理しておきます。
- 負荷:ある設備や工程に割り当てられた仕事量。多くは時間で表し、「標準時間 × 数量 + 段取り時間」で求めます
- 能力:その設備や工程が、期間内に使える時間。「稼働日数 × 1日の稼働時間 × 台数(人数)」から、計画停止などを差し引いて求めます
- 負荷率:負荷 ÷ 能力。100%を超えると、その期間には作りきれません
- 山積み:設備や工程ごとに、期間ごとの負荷を積み上げてグラフにし、能力の線と比べること
- 山崩し:能力を超えた負荷を、納期の範囲で前後の期間や別の設備へ移したり、残業や外注で能力を足したりして、負荷を能力の範囲に収めること(平準化)
負荷の計算には、品目・工程ごとの標準時間が欠かせません。標準時間がないと、負荷を「件数」でしか数えられず、重い仕事と軽い仕事の区別がつかなくなります。
計算例:マシニングセンタ2台の1週間の山積みと山崩し
以下は説明のための例です。マシニングセンタ2台の工程で、1台あたり1日8時間稼働とすると、能力は1日16時間、週5日で80時間です。今週分のオーダーの負荷(標準時間 × 数量 + 段取り時間)を、着手予定日ごとに積み上げたところ、次のようになったとします。
| 曜日 | 能力 | 山積み(調整前の負荷) | 山崩し後の負荷 |
|---|---|---|---|
| 月 | 16時間 | 18時間(113%) | 16時間 |
| 火 | 16時間 | 20時間(125%) | 16時間 |
| 水 | 16時間 | 12時間(75%) | 16時間 |
| 木 | 16時間 | 14時間(88%) | 16時間 |
| 金 | 16時間 | 10時間(63%) | 10時間 |
| 合計 | 80時間 | 74時間(93%) | 74時間 |
週の合計は74時間で、能力80時間の範囲に収まっています(負荷率約93%)。それでも、月曜は2時間、火曜は4時間、能力を超えています。週単位の集計だけを見ていると「余裕がある」と判断してしまい、実際には月・火に残業が発生し、水・金に設備が空く、という偏りが生まれます。
この例の山崩しでは、月曜の2時間分と火曜の2時間分を水曜へ、火曜の残り2時間分を木曜へ移し、月〜木を16時間にそろえています。ただし、後ろへ移せるのは納期に余裕のあるオーダーだけで、前へ移す場合は材料や前工程が間に合うかを確かめる必要があります。移せない場合は、残業・休日出勤・外注・別設備への振り替えで能力のほうを調整します。この判断を、オーダーごとの納期と工程のつながりを見ながら行うのが、スケジューラの役割です。
無限能力と有限能力、フォワードとバックワード
スケジューラの計画の組み方には、知っておきたい2つの軸があります。
- 無限能力と有限能力:無限能力の計画は、能力の上限を考えずに負荷を積み、上の表の「山積み」のように超過を見える化します。有限能力の計画は、能力を超えないように作業を後ろ(または前)へずらしながら並べ、実行できる計画を作ります
- フォワードとバックワード:フォワード(前向き)は、今日や材料の入荷日から順に作業を詰めて並べ、いつ完成するかを求めます。バックワード(後ろ向き)は、納期から逆算して、いつまでに着手すべきかを求めます。早く作りすぎた在庫を減らしたいときはバックワード、納期遅れを洗い出したいときはフォワードが向いています
Excelの生産計画で起きやすい問題と、スケジューラで変わること
| Excelで起きやすいこと | スケジューラで変わること |
|---|---|
| 特急が入ると、後続の予定を1件ずつ手で動かす | 割り込ませると、前後工程を含めて後続の予定が再計算され、納期に影響するオーダーが分かる |
| 工程ごとに別のシートで、前工程の遅れが後工程に反映されない | 工程の順序がつながっているので、前工程の変更が後工程に伝わる |
| 負荷を件数で見ていて、設備ごとの時間の過不足が分からない | 設備・人ごとの負荷グラフで、能力を超える日が一目で分かる |
| 段取りの少ない順番や熟練者の割付けが、担当者の頭の中にある | 割付けのルールとして設定でき、担当者が替わっても同じ考え方で計画を作れる |
逆に、品目や工程が少なく、割り込みもほとんどない工場であれば、Excelでも十分に計画は回ります。「組み直しに何時間もかかる」「計画を作れる人が限られる」「工程間の連動を手で直している」の3つがそろってきたら、移行を検討する時期です。
生産スケジューラに必要な基本データ
スケジューラは、入力されたデータどおりに計画を組みます。データの粗さはそのまま計画の粗さになるため、移行前に次のデータがどこにあり、どれくらいの精度かを確かめます。
| データ | 内容 | 整え方のヒント |
|---|---|---|
| 工程順序 | 品目ごとに、どの工程をどの順番で通るか | 図面や作業指示書、QC工程表から拾う。似た品目はパターン化する |
| 標準時間 | 工程ごとの1個あたりの作業時間 | 最初は実績の平均でもよい。差が大きい品目から測り直す |
| 段取り時間 | 品目の切替えにかかる時間 | 「同じ材質なら短い」など、組合せごとの目安を決める |
| 資源 | 設備・作業者・治具など、作業に必要なもの | 代わりに使える設備や、作業できる人(スキル)も一覧にする |
| 稼働カレンダー | 稼働日、シフト、休憩、計画停止 | 定期保全の日や、残業できる上限もあわせて登録する |
| オーダー | 品目、数量、納期、優先度 | 受注データや生産管理システムから取り込めるようにする |
| 材料・部品の入荷予定 | いつ着手できるかの制約 | 部品表(BOM)と発注の情報からつなぐ |
すべてを完璧にそろえてから始める必要はありません。ただし、工程順序と標準時間が整っていない工程は、スケジューラに載せても使える計画になりません。データが粗い工程は後回しにするか、実績から補正する前提で始めます。
Excelの生産計画からスケジューラへ移行する6つの手順
手順1:対象範囲を決める
全工程を一度に移そうとすると、マスタ整備だけで長い時間がかかります。負荷が集中して組み直しが多い工程(多くはボトルネック工程)や、計画担当者が最も時間を使っている工程から始めます。ボトルネック以外の工程は、ボトルネックの予定に合わせて前後を決めるだけでも、計画全体はかなり安定します。制約になっている工程の探し方はボトルネック工程の見つけ方を参考にしてください。あわせて、計画の単位(日単位か時間単位か)と、何日先まで計画するかを決めます。
手順2:今のExcel計画のルールを書き出す
担当者は、Excelで計画を組むときに多くのルールを頭の中で使っています。「納期の近い順に並べる」「同じ材質・同じ色はまとめて流す」「この加工は熟練者のいる日に入れる」「この顧客の注文は優先する」といったルールと、その例外を聞き取って一覧にします。この一覧が、スケジューラの割付けルールの設定の元になり、属人化を解消する第一歩にもなります。
手順3:工程順序・標準時間・段取り時間・カレンダーを整える
前の章の基本データを、対象範囲の品目と設備について整えます。標準時間がない場合は、作業日報などの実績から平均を出して仮の値にし、運用しながら補正します。段取り時間は、短縮すれば計画の自由度がそのまま上がるため、段取り替えの短縮と並行して進めると効果が大きくなります。
手順4:Excelと並行運用して計画を比べる
いきなりExcelをやめず、一定期間はExcelの計画とスケジューラの計画を並べて作ります。両者の違いが出た箇所は、マスタの誤りか、書き出しきれていなかったルールのどちらかです。違いの理由を1つずつ確かめて修正し、担当者が「スケジューラの原案を少し直せば使える」と感じられるところまで調整します。並行運用の期間は、計画の周期や品目の数に合わせて決めます。
手順5:計画の確定ルールと変更ルールを決める
スケジューラは何度でも再計算できるため、計画が毎日のように変わり、現場が振り回されることがあります。「直近の数日分は原則として変えない」「特急の受付窓口と判断する人を決める」「計画を確定して現場に配る時刻を決める」といったルールを決め、営業と現場の両方に共有します。変更の頻度を抑えることが、現場が計画を信頼して守るための条件です。
手順6:実績を戻して計画の精度を上げる
計画を作って終わりにせず、着手・完了の実績をスケジューラに戻します。計画と実績の差が大きい工程や品目から、標準時間や段取り時間を見直すことで、計画は運用するほど現場に近づいていきます。実績の集め方と進捗の見える化は、工程管理のExcel移行で詳しく解説しています。
生産スケジューラの選び方と、失敗しやすい3つのポイント
計画の仕組みには、Excelとマクロを延長する方法、生産管理システムに含まれるスケジュール機能を使う方法、スケジューラ専用のソフトウェアを使う方法、クラウドの表計算やノーコードツールで画面を組み立てる方法などがあります。どれを選ぶ場合も、次の点を確かめます。
- 自社の割付けルールを設定できるか:手順2で書き出したルールが表現できるか、デモや試用で自社のデータを使って確かめる
- 手で直しやすいか:ガントチャート上で作業を動かしたときに、後続の予定が正しく再計算されるか
- 前後のシステムとつながるか:受注や生産管理システムからオーダーを取り込み、実績を戻せるか。手入力が増えると定着しません
- 現場で見られるか:計画担当者以外も、設備ごとの予定や負荷を画面やタブレットで確認できるか
1. マスタの精度が低く、計画が現場とずれる
標準時間や段取り時間が実態より短いと、計画は常に遅れ、現場は「どうせ計画どおりにはいかない」と見なくなります。実績で補正する仕組みを最初から組み込んでおくことが大切です。
2. 完全な自動化を期待しすぎる
設備トラブルや顧客との納期調整など、人の判断が必要な場面は残ります。原案はスケジューラが作り、担当者が確認して手直しするという役割分担を前提にすると、導入後の期待とのずれが小さくなります。
3. 計画担当者だけのツールになる
計画を作る人だけが使い、現場や営業が見ない状態では、実績が戻らず、特急の相談も従来どおり電話と口頭になります。現場に予定を見せる画面と、営業が納期回答に使う手順までを含めて設計します。
まとめ:生産スケジューラは、負荷と能力を比べて計画を組む仕組みを、担当者の頭の中から取り出す道具
- 生産スケジューラは、製造指示を設備・人・時間に割り付けて小日程計画を作る道具。生産管理システムは「何をいつまでに」、工程管理は「計画どおりか」を担う
- 負荷計画の基本は、負荷(標準時間 × 数量 + 段取り時間)と能力を比べる山積みと、超過分を移す・能力を足す山崩し
- 週の合計が能力の範囲内でも、日ごとに見ると能力を超える日がある。期間を細かく見ることが大切
- 必要なデータは、工程順序・標準時間・段取り時間・資源・稼働カレンダー・オーダー・材料の入荷予定
- 手順は、対象範囲の決定→計画ルールの書き出し→マスタ整備→並行運用→確定・変更ルール→実績による精度向上、の6つ
スケジューラの導入は、Excelのまま計画のルールを書き出し、ボトルネック工程の山積みグラフを1枚作るところから始められます。生産管理全体の脱Excelは生産管理をExcelから脱却する手順を、進捗と実績の見える化は工程管理のExcel移行を、負荷の計算に使う標準時間は標準時間の求め方を、生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San Seiでは、生成AI × RPA × 業種特化型の次世代型ERPであるMINORI Cloud 製造業版で、受注・工程・実績の情報をひとつにまとめ、負荷と進捗を日常的に確認できる仕組みづくりを支援しています。また、現場改善を実務から支援するMINORI Advisoryでは、計画ルールの書き出しやマスタ整備の進め方もご相談いただけます。「Excelの生産計画が担当者頼みになっている」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. 生産スケジューラとは簡単にいうと何ですか?
生産スケジューラは、受注や製造指示の一つひとつを、どの設備や作業者で、いつ、どの順番で作るかを、設備や人の能力と工程の順序、納期を考えながら時間単位で割り付けるためのソフトウェアです。主に日々の作業計画である小日程計画を作る道具で、結果をガントチャートや負荷のグラフで確認しながら調整できます。
Q2. 山積みと山崩しとは何ですか?
山積みは、設備や工程ごとに、期間ごとの仕事量(負荷)を積み上げてグラフにし、その期間に使える時間(能力)と比べることです。山崩しは、能力を超えた負荷を、納期の範囲で前後の期間や別の設備に移したり、残業や外注で能力を足したりして、負荷を能力の範囲に収めることです。2つを合わせて負荷計画と呼びます。
Q3. 生産管理システムと生産スケジューラの違いは何ですか?
生産管理システムは、受注、部品の所要量計算、発注、在庫、出荷など、工場の業務と情報全体を管理する仕組みです。一般的な所要量計算は設備や人の能力に上限を設けずに計算します。生産スケジューラは、その結果の製造指示を、設備や人の能力の上限を考えて時間単位に並べる役割を担い、両者を連携させて使うことが多くなります。
Q4. Excelの生産計画のままではいけないのですか?
品目や工程が少なく、割り込みも少ない工場であれば、Excelでも十分に計画を回せます。一方で、特急の割り込みのたびに何時間も組み直している、前後工程の予定の連動を手で直している、計画を組めるのが特定の担当者だけ、という状態なら、スケジューラへの移行を検討する時期です。まずはExcelのまま計画のルールとマスタを整理しておくと移行が楽になります。
Q5. 生産スケジューラを入れれば計画は自動で作れますか?
割付けのルールとマスタが整っていれば、計画の原案は短時間で作れるようになります。ただし、標準時間や段取り時間の精度が低いと、画面上の計画と現場の実態がずれてしまいます。急な設備トラブルや顧客との調整など、人の判断が必要な場面も残るため、原案を自動で作り、担当者が確認して手直しする使い方を前提にするのが現実的です。