ボトルネック工程の見つけ方と改善方法|タクトタイム・サイクルタイムの計算例と、ラインバランスを整えて生産量を増やす6つの手順
「どの工程も忙しそうなのに、1日の出来高が増えない」「設備を1台増やしたのに、ライン全体の生産量は変わらなかった」「残業がいつも同じ工程に集中している」。中小工場の生産性改善で、こうした悩みはよく聞かれます。
原因の多くは、ライン全体の生産量を決めているボトルネック工程を数字で特定しないまま改善を進めていることにあります。ライン全体の出来高は、最も遅い工程の能力で決まります。ボトルネック工程以外をいくら速くしても、前に仕掛品が溜まるだけで、出荷できる数は増えません。
この記事では、ボトルネック工程の意味と、見つけるために必要なタクトタイム・サイクルタイムの計算例、ラインバランス効率の求め方、現場で見抜く4つのサイン、そして生産量を増やすための6つの改善手順を、中小製造業の現場を前提に整理します。
ボトルネック工程とは|ライン全体の出来高を決める工程
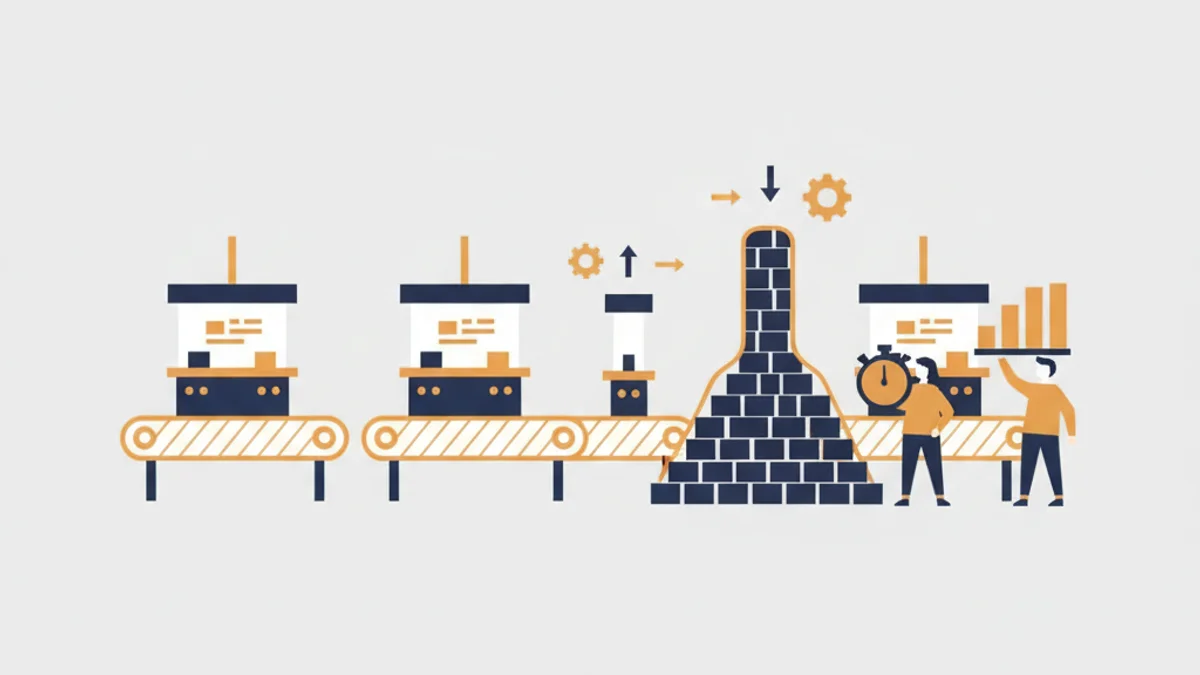
ボトルネック工程とは、生産ラインや一連の工程の中で処理能力が最も低く、全体の生産量を制約している工程のことです。瓶(ボトル)の細い首(ネック)を通る量が、瓶全体から注げる量を決めることにたとえて、こう呼ばれます。
たとえば、切断・機械加工・バリ取り・検査梱包の4工程があり、機械加工だけが1個あたり75秒、ほかの工程が40秒台だとします。この場合、切断をどれだけ速くしても、機械加工の前に材料が積み上がるだけで、ライン全体からは75秒に1個しか製品が出てきません。ボトルネック工程の1時間の損失は、工場全体の1時間の損失になる、という点が最も大切な考え方です。
この考え方を経営全体の手法として体系化したものが、エリヤフ・ゴールドラット氏の制約理論(TOC)です。制約(ボトルネック)を見つける、制約を徹底活用する、ほかの工程を制約に合わせる、制約の能力を高める、次の制約に移る、という5つのステップで改善を繰り返します。本記事の手順も、この流れを中小工場向けに具体化したものです。
なお、ボトルネックは人や設備だけでなく、検査待ち、外注加工の戻り、材料の入荷、承認待ちのような事務の流れにも生まれます。受注から出荷までのどこで滞っているかを俯瞰するには、製造業の業務フロー図の書き方で整理する方法も有効です。
タクトタイム・サイクルタイムの違いと計算例
ボトルネック工程を数字で見つけるには、まず3つの時間の違いを押さえます。
| 用語 | 意味 | 求め方 |
|---|---|---|
| タクトタイム | 必要な数を作るために、1個あたり何秒で作ればよいかを示す目標値 | 稼働時間 ÷ 必要生産数 |
| サイクルタイム | その工程で実際に1個を作るのにかかっている時間 | 現場で測定(10回程度の平均やばらつきを見る) |
| リードタイム | 材料の投入から完成(または受注から出荷)までにかかる時間。待ち時間を含む | 投入日時と完成日時の差 |
具体的な数字で見てみます。1日の稼働時間が7.5時間(27,000秒)、1日に必要な生産数が450個のラインでは、タクトタイムは27,000秒 ÷ 450個 = 60秒です。各工程のサイクルタイムを測ったところ、次のとおりでした。
| 工程 | サイクルタイム | タクトタイム(60秒)との比較 |
|---|---|---|
| 切断 | 42秒 | 余裕あり(18秒の手待ち) |
| 機械加工 | 75秒 | 15秒超過(ボトルネック) |
| バリ取り | 48秒 | 余裕あり(12秒の手待ち) |
| 検査・梱包 | 38秒 | 余裕あり(22秒の手待ち) |
このラインの出来高は、ボトルネックである機械加工で決まり、27,000秒 ÷ 75秒 = 360個です。必要数450個に対して1日90個足りず、その分が残業や休日出勤になっています。
工程間の作業量の偏りは、ラインバランス効率で数値化できます。計算式は「各工程のサイクルタイムの合計 ÷(最も長いサイクルタイム × 工程数)× 100」です。この例では、(42+75+48+38) ÷ (75 × 4) = 203 ÷ 300 で約68%となり、残りの約32%はボトルネック以外の工程で生まれている手待ちのロスを表します。一般に、85%前後を超えるとバランスのよいラインといわれます。稼働率やOEE(設備総合効率)など、ほかの工場の指標との関係は製造業の生産性向上 指標で解説しています。
ボトルネック工程を現場で見抜く4つのサイン
サイクルタイムを測る前でも、現場をよく見るとボトルネック工程の候補はある程度わかります。数字による特定とあわせて、次の4つのサインを確認します。
1. 工程の前に仕掛品が溜まっている
最もわかりやすいサインです。前工程から流れてきた部品が、ある工程の前でだけ台車やパレットに積み上がっている場合、その工程の処理が追いついていません。仕掛品の山の直後の工程が、最有力の候補です。
2. 後工程が手待ちになっている
逆に、ある工程の後ろで作業者が部品の到着を待っていたり、設備が空運転していたりする場合も、手前の工程がボトルネックである可能性が高いといえます。
3. 残業や休日出勤が特定の工程に集中している
勤怠や作業日報を工程別に見て、同じ工程や同じ設備の担当者だけ残業が多い場合、その工程が日中の時間で必要数を処理しきれていないことを示しています。工程別の実績を集める方法は製造業の日報を電子化する手順が参考になります。
4. その工程が止まると、ライン全体が止まる
設備の故障や段取り替え、担当者の休みで止まったとき、すぐにライン全体の出荷数に響く工程は、ボトルネックか、それに近い工程です。逆に、止まっても前後の在庫で吸収できる工程はボトルネックではありません。
注意したいのは、稼働率が高い工程が必ずしもボトルネックとは限らない点です。作りすぎによって稼働率が高く見えているだけの工程もあります。また多品種少量生産では、製品の組み合わせによってボトルネックが別の工程に移る「移動するボトルネック」も起きます。サインはあくまで候補を絞るためのもので、最後はサイクルタイムと負荷の数字で確定させます。
ボトルネック工程を改善して生産量を増やす6つの手順
手順1:目的と対象のライン・製品を決める
最初に、生産量を増やしたいのか、リードタイムを短くしたいのかを決めます。目的によって見るべきボトルネックが変わるためです。対象は、納期遅れや残業が多いライン、売上への影響が大きい代表製品などに絞ります。工場全体を一度に分析しようとすると、測定だけで数か月かかり、改善までたどり着きません。
手順2:工程ごとのサイクルタイムと仕掛品・待ちを測る
対象ラインの各工程について、サイクルタイムをストップウォッチやスマートフォンの動画で10回程度測ります。平均だけでなく、最大値と最小値の差(ばらつき)も記録しておくと、作業者による違いや段取りの影響が見えてきます。あわせて、各工程の前の仕掛品の数、設備の停止時間とその理由、作業者の手待ち時間を数日分集めます。
手順3:タクトタイムと比べてボトルネック工程を特定する
前章の計算式でタクトタイムを求め、各工程のサイクルタイムを横に並べた山積みグラフ(工程別の棒グラフ)を作ります。タクトタイムの線を引くと、どの工程が線を超えているかが一目でわかります。最もサイクルタイムが長い工程、またはタクトタイムを超えている工程をボトルネック候補とし、現場の仕掛品の滞留や残業の集中と照らし合わせて確定します。
手順4:ボトルネック工程を止めない・ムダに使わない
設備投資の前に、まず今あるボトルネック工程の能力を使い切ることを考えます。代表的な打ち手は次のとおりです。
- 休憩や昼休みに止めない:交代で休憩をとり、ボトルネック設備だけは止めずに動かす
- 段取り時間を短くする:内段取りを外段取りに移すSMEDの手法で、段取り中の停止を減らす(詳しくは段取り替え時間の短縮方法)
- 前に適量の仕掛品を置く:前工程の遅れでボトルネックが材料待ちにならないよう、手前に一定量のバッファを持つ
- 不良品を流さない:前工程で検査して良品だけをボトルネックに流し、ボトルネックで作った製品を後工程の不良で無駄にしない(不良を減らす方法は製造業の不良率を下げる方法)
- 突発停止を減らす:ボトルネック設備を保全の重要度ランクで最上位にし、点検と予備品を優先する(製造業の設備保全)
あわせて、ボトルネック以外の工程はボトルネックのペースに合わせて生産します。前工程が全速力で作ると、仕掛品が増えて置き場や運搬の手間が増え、リードタイムが延びるだけだからです。
手順5:作業を分割・移管してラインバランスを整える
次に、ボトルネック工程の作業を要素作業(部品の取り付け、加工、取り外し、測定など)に分解し、ほかの工程に移せる作業を探します。先の例では、機械加工の中で行っていた面取りと寸法の簡易確認を、手待ちのあるバリ取り工程に移し、治具の段取りの一部を外段取り化しました。その結果、機械加工は75秒から58秒、バリ取りは48秒から55秒になりました。
改善後の出来高は27,000秒 ÷ 58秒 = 約465個で、必要数450個を上回ります。ラインバランス効率も、(42+58+55+38) ÷ (58 × 4) = 193 ÷ 232 で約83%まで上がりました。作業の移管には、移した先の作業者がその作業をできることが前提になるため、スキルマップで誰が何をできるかを把握し、多能工化を計画的に進めておくと動きやすくなります。
打ち手は、作業の移管・外段取り化 → 治具や手順の改善 → 人の追加・多能工の応援 → 設備の追加の順に検討します。お金のかからない打ち手から試すことで、設備投資が本当に必要かを見極められます。
手順6:効果を確認し、次のボトルネックへ移る
改善後に、出来高、リードタイム、ラインバランス効率、ボトルネック工程の稼働率を測り直し、改善前と比べます。効果があった作業の分け方や段取りの手順は、作業標準書に反映して元に戻らないようにします。
ボトルネックは、改善すると必ず別の工程に移ります。先の例では、次はバリ取り(55秒)がボトルネックになります。受注量や製品の構成が変わったときにも移るため、月に一度などの頻度で測り直し、次の改善対象を決めるサイクルを続けることが大切です。
ボトルネック改善でよくある3つの失敗
1. 忙しそうな工程や声の大きい工程から改善してしまう
数字を測らずに「大変そうな工程」から手を付けると、ボトルネックではない工程を改善してしまい、出来高が変わらないことがあります。改善の効果が出ないと、現場の改善活動そのものへの意欲も下がります。必ずサイクルタイムと仕掛品の数字で特定してから着手します。
2. いきなり設備を追加する
ボトルネック設備を増やすと確かに能力は上がりますが、休憩中の停止、長い段取り、不良品の加工といったロスが残ったままだと、投資に見合う効果が出ません。また、追加した結果、すぐ隣の工程が新たなボトルネックになり、思ったほど出来高が増えないこともあります。
3. 一度改善して終わりにする
ボトルネックは移り変わるため、一度の改善で終わらせると、数か月後には別の工程が全体の足を引っ張っています。工程ごとの実績を継続して集め、いつでもボトルネックがどこかを答えられる状態を作っておくことが理想です。
工程の実績データでボトルネックを見える化する
ストップウォッチでの測定は改善の出発点として有効ですが、毎月測り直すのは現場の負担になります。工程ごとの着手・完了の時刻や停止の理由を、タブレットやQRコード、設備の稼働信号で記録する仕組みにすると、工程別の負荷と滞留がほぼリアルタイムで見えるようになります。多品種少量の工場で「今週はどこがボトルネックか」を把握するには、こうしたデータが欠かせません。
工程表と実績をExcelで管理していて、計画と現場のずれが大きい場合は、製造業の工程管理をExcelから移行する手順で、ボトルネック工程から段階的にデジタル化する進め方を解説しています。
まとめ:ボトルネック工程は、測る→特定する→使い切る→ならす→次へ、のサイクルで改善する
- ボトルネック工程は処理能力が最も低い工程で、ライン全体の出来高はこの工程で決まる。ほかの工程を速くしても出来高は増えない
- タクトタイムは稼働時間÷必要生産数、ラインバランス効率はサイクルタイムの合計÷(最長サイクルタイム×工程数)で求める
- 現場のサインは、前に溜まる仕掛品、後工程の手待ち、特定工程への残業の集中、止まると全体が止まることの4つ
- 手順は、対象の決定→サイクルタイムの測定→タクトタイムと比べて特定→止めない・ムダに使わない→作業の移管でバランス調整→効果確認と次のボトルネックへの6つ
- 設備の追加は最後の手段。まずは今ある能力を使い切り、改善は継続的に繰り返す
ボトルネック工程の改善は、まず1つのラインで各工程のサイクルタイムを測り、山積みグラフを1枚作るところから始められます。製造業の現場改善の全体像は製造業の生産性向上|現場改善の具体策を、生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San Seiでは、生成AI × RPA × 業種特化型の次世代型ERPであるMINORI Cloud 製造業版を提供しています。製造・建設・福祉に最適化された13モジュールで、工程ごとの実績や停止の記録を作業日報・設備の記録とひとつにまとめ、ボトルネック工程がどこにあるかをいつでも確認できる仕組みづくりを支援します。「まずは1ラインのサイクルタイムの測り方から相談したい」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. ボトルネック工程とは何ですか?
ボトルネック工程とは、生産ラインの中で処理能力が最も低く、ライン全体の生産量を決めてしまっている工程のことです。瓶の細い首の部分を中身が通る量が全体の流れる量を決めることから、こう呼ばれます。ボトルネック工程の能力を上げない限り、ほかの工程をいくら改善しても、ライン全体の出来高は増えません。
Q2. ボトルネック工程はどうやって見つければよいですか?
まず各工程のサイクルタイムを測り、稼働時間を必要生産数で割ったタクトタイムと比べます。サイクルタイムが最も長い工程、またはタクトタイムを超えている工程が候補です。あわせて、工程の前に仕掛品が溜まっている、後工程が手待ちになっている、残業が特定の工程に集中しているといった現場のサインと照らし合わせて確定します。
Q3. タクトタイムとサイクルタイムの違いは何ですか?
タクトタイムは、必要な数を作るために1個あたり何秒で作ればよいかを示す目標値で、稼働時間を必要生産数で割って求めます。サイクルタイムは、実際にその工程で1個を作るのにかかっている時間です。サイクルタイムがタクトタイムより長い工程があると、必要な数を時間内に作りきれず、残業や納期遅れの原因になります。
Q4. ボトルネック以外の工程を改善しても意味がないのですか?
ライン全体の出来高を増やすという目的に対しては、ボトルネック以外の工程の能力を上げても効果はほとんどありません。かえって前工程の仕掛品が増えるだけのこともあります。ただし、品質不良の削減や安全、作業負担の軽減といった別の目的であれば、ボトルネック以外の工程の改善にも意味があります。目的を決めてから改善対象を選ぶことが大切です。
Q5. 多品種少量生産でもボトルネック工程の考え方は使えますか?
使えます。ただし多品種少量生産では、製品の組み合わせや月ごとの受注内容によってボトルネックになる工程が移り変わります。製品ごとの標準時間と工程ごとの負荷を週単位や月単位で積み上げ、どの工程の負荷が能力を超えるかを確認する方法が有効です。工程の実績データを継続して集めておくと、移り変わるボトルネックを早めに捉えられます。