設備の稼働監視(IoT)の始め方|積層信号灯・電流センサーなど稼働データの4つの取り方と停止理由の分類、稼働率の見える化を中小工場が小さく始める6つの手順
「あのマシニングセンタは一日中動いているはず」「生産が追いつかないから設備を増やしたい」。ところが実際に1日を通して見てみると、段取りや材料待ち、ちょっとした停止の積み重ねで、思っていたより長く止まっていることがよくあります。設備を増やす前に、今の設備がいつ止まり、なぜ止まっているのかを知ることが先決です。
この記事では、設備の稼働状況をデータで記録する稼働監視について、積層信号灯・電流センサー・制御装置からの通信・手入力の4つのデータの取り方、状態の決め方と停止理由の分類、稼働率の計算例、中小工場が小さく始める6つの手順を整理します。部品の劣化や故障の兆候をとらえる保全の方法は設備保全・予知保全の記事で、人の作業の稼働を調べる方法はワークサンプリングの記事で解説しています。
設備の稼働監視とは|「いつ・どれだけ・なぜ止まったか」を記録する仕組み
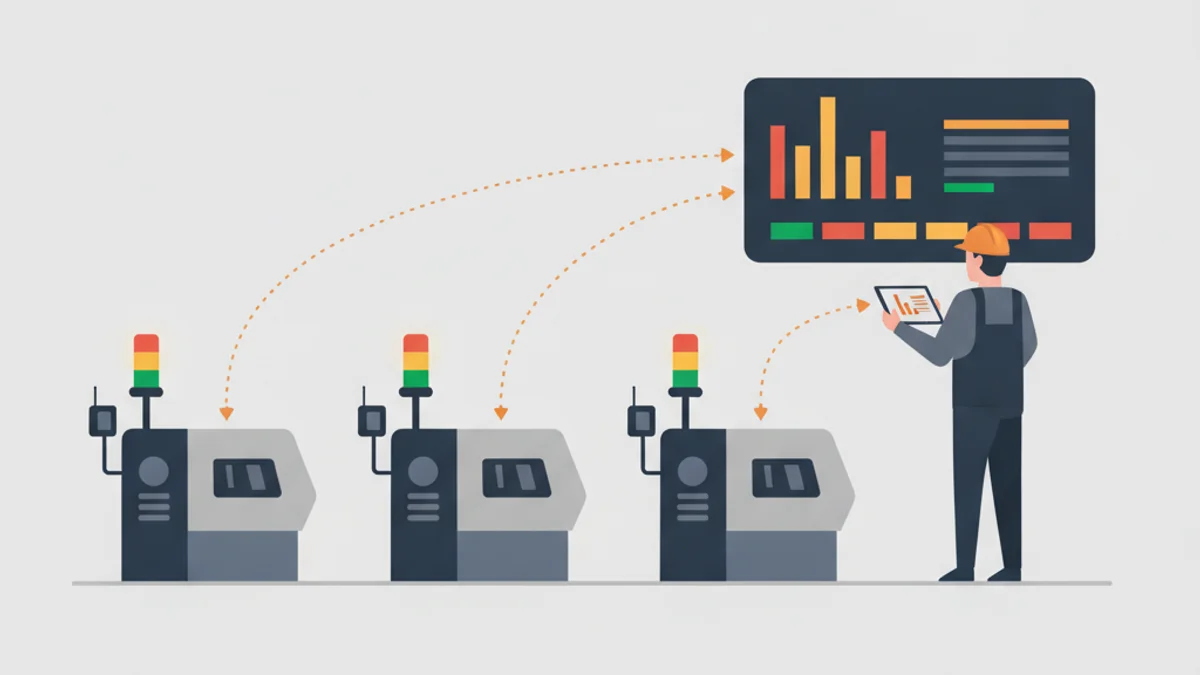
設備の稼働監視とは、設備が稼働中か、停止中か、段取り中かといった状態を時刻と一緒に記録し、停止の時間と理由を集計できるようにする取り組みです。センサーや通信で設備からデータを集める仕組みはIoT(モノのインターネット)の代表的な使い方の1つで、日報の記入や手集計に頼っていた設備の実績を、自動で正確に残せるようになります。
似た取り組みとの違いは次のとおりです。
- 予知保全:振動・温度などの状態データから、部品の劣化や故障の兆候をとらえて壊れる前に手を打つ。稼働監視は「止まった事実と理由」、予知保全は「これから壊れる兆候」を見る
- ワークサンプリング:人の作業を観測し、主作業・付随作業・余裕などの割合を調べる。稼働監視は設備の側の記録
- 稼働率・OEE:設備の実力を表す指標。稼働監視は、その指標を毎日正確に計算するためのデータの元になる
稼働データの4つの取り方
データの取り方は、設備の年式や制御の種類によって選びます。1つの工場で複数の方法を組み合わせても構いません。
| 取り方 | 仕組み | 分かること | 注意点 |
|---|---|---|---|
| 積層信号灯 | 設備の上の信号灯の点灯を光センサーで読む、または信号線から分岐して取る | 稼働・停止・異常など、信号灯の色に割り当てた状態 | 色と状態の割り当てが設備ごとに違うことがある。点滅の扱いを決める |
| 電流センサー | 動力線にクランプ式の電流センサーを付け、電流値で運転中かを判定する | 運転と停止、負荷の大小。信号灯のない設備にも使える | 待機中の電流との差が小さい設備は、しきい値の調整が必要 |
| 制御装置からの通信 | PLCやNC装置からネットワーク経由で運転状態や生産数を取る | 状態に加え、生産数、加工プログラム、アラームの内容など | 機種や年式で対応が分かれる。設備メーカーへの確認が必要 |
| 手入力 | 設備のそばのタブレットやボタンで、作業者が状態の切り替えと停止理由を入力する | 停止理由、段取りの開始と終了、品番 | 入力漏れが起きやすい。項目を絞り、押すだけで済む形にする |
センサーや通信で分かるのは「止まっている」という事実までで、なぜ止まったかは自動では分かりません。そのため、自動の取得と、停止理由の手入力を組み合わせる形が基本になります。古い設備でも、信号灯の読み取りや電流センサーなら設備の制御を変えずに後付けできる場合が多くあります。
状態の決め方と停止理由の分類
データを取り始める前に、どの状態を何で判定するかを設備ごとに決めておきます。例えば「緑の点灯=稼働」「黄の点灯=段取り・待機」「赤の点灯=異常停止」「消灯=電源オフ」のように対応表をつくります。
停止理由は、多すぎると選ぶのに迷い、少なすぎると改善に使えません。まずは次のような5〜8個の分類から始めます。
- 段取り:品種の切り替え、刃物や金型の交換、調整
- 材料・部品待ち:前の工程や材料の到着待ち
- 品質確認:初物の検査、測定、品質トラブルの確認
- 故障:修理が必要な停止
- チョコ停:詰まりや引っかかりなど、短時間で復旧する停止
- 計画停止:休憩、朝礼、計画した保全、生産予定なし
- 人待ち:作業者が他の設備や作業についていて動かせない
一定時間以上の停止にだけ理由の入力を求めると、作業者の負担を抑えられます。短い停止は理由を入れずに「チョコ停」としてまとめて数える方法もあります。チョコ停が多いと分かった設備で、定点観察や動画で原因を突き止めて減らす進め方はチョコ停の削減方法の記事で解説しています。
稼働率の計算例
以下は、1台のマシニングセンタの1日を想定した説明用の例です。計画上の稼働時間は480分(休憩・朝礼を除く)とします。
| 状態・停止理由 | 時間 | 計画時間に対する割合 |
|---|---|---|
| 稼働 | 300分 | 62.5% |
| 段取り | 70分 | 約14.6% |
| 材料・部品待ち | 40分 | 約8.3% |
| チョコ停(合計) | 30分 | 約6.3% |
| 故障 | 20分 | 約4.2% |
| 品質確認 | 20分 | 約4.2% |
稼働率は300÷480で62.5%、止まっていた180分のうち最も長いのは段取りの70分です。この例なら、設備を増やす前に段取り替えの短縮と材料の供給方法の見直しに手を打つのが先だと分かります。なお、分母に休憩や計画停止を含めるかなど、稼働率の定義は会社によって異なるため、社内で1つに決めて使い続けることが大切です。性能や品質まで含めた設備の実力を見るOEE(設備総合効率)の計算は製造業の生産性向上 指標の記事で解説しています。
設備の稼働監視を小さく始める6つの手順
手順1:目的と対象設備を決める
「段取りの長さを知りたい」「停止の原因を減らしたい」「設備投資の判断材料がほしい」など、目的を1つか2つに絞ります。対象は全設備ではなく、生産量を左右しているボトルネック設備や、稼働に余裕のない設備を1〜3台選びます。
手順2:状態の定義と停止理由の分類を決める
前の章のとおり、信号灯の色や電流値と状態の対応表をつくり、停止理由を5〜8個に分類します。分類は現場のリーダーと一緒に決め、言葉の意味をそろえておきます。
手順3:データの取り方を選んで小さく試す
設備に合う取り方を選び、まず1台で数週間試します。制御盤の中の配線に触れる作業や信号線からの分岐は、設備メーカーへの確認と電気の有資格者による作業が前提です。また、設備をネットワークにつなぐ場合は、初期パスワードの変更、機器のソフトウェアの更新、事務用のネットワークと分けるなど、情報セキュリティの対策を情報システムの担当者と決めておきます。
手順4:手集計と突き合わせて精度を確かめる
試行期間中は、作業日報や生産数の実績と、データ上の稼働時間を突き合わせます。「待機中なのに稼働と判定されている」「段取り中が停止に入っている」といったずれがあれば、しきい値や対応表を直します。ここで精度を確かめておかないと、後で数字が信用されず使われなくなります。
手順5:見る場面と見せ方を決める
データは集めるだけでは改善につながりません。朝会で前日の稼働を見る、週に1回停止理由を確認するなど、誰がいつ見て何を判断するかを決めます。見せ方は、1日の状態を時間帯ごとに色分けした帯グラフと、停止時間の多い順に並べた棒グラフ(パレート図)の2つがあれば、多くの場合は足ります。
手順6:改善につなげて対象を広げる
停止理由の上位から改善のテーマを選びます。段取りが長ければ段取り替えの短縮、故障が多ければ設備保全の見直し、材料待ちが多ければ前の工程や工程管理の見直しです。同じ指標で効果を確かめてから、対象の設備を広げます。
稼働データの使い道
- 改善の優先順位づけ:停止理由の多い順に手を打つ。感覚ではなく時間で比べられる
- 生産計画の精度向上:実際の稼働時間と段取り時間が分かると、生産スケジューラなどで使う能力の前提を実態に合わせられる
- 設備保全の対象選び:故障やチョコ停の多い設備から保全計画や予知保全を検討する
- 設備投資の判断:本当に設備が足りないのか、止まっている時間を減らせば足りるのかを数字で判断する
- 日報の手間の削減:稼働時間を自動で取れれば、日報に書く項目を減らせる
稼働監視でよくある失敗
- 全設備に一斉に付ける:状態の定義や運用が固まる前に広げると、直す箇所が増え、費用もかさむ
- 見るだけで終わる:画面を用意しても、見る場面と判断する人を決めないと改善につながらない
- 停止理由が「その他」だらけ:分類が合っていないか、入力が手間すぎるサイン。中身を見て分類を見直す
- 作業者の監視と受け取られる:目的は設備の停止を減らすことで、個人を評価するためではないと最初に説明する
まとめ:稼働監視は「1台で試す→精度を確かめる→改善に使う→広げる」で進める
- 設備の稼働監視は、設備がいつ・どれだけ・なぜ止まったかを記録し、稼働率と停止の原因をつかむ取り組み
- データの取り方は積層信号灯・電流センサー・制御装置からの通信・手入力の4つ。停止理由は自動では分からないため、手入力と組み合わせる
- 状態の対応表と5〜8個の停止理由の分類を先に決め、稼働率の定義を社内で統一する
- 手順は、目的と対象設備の決定→状態と停止理由の分類→小さく試す→手集計と突き合わせ→見る場面と見せ方→改善と拡大の6つ
まずはボトルネックの設備を1台選び、1週間だけでも停止の時間と理由を記録するところから始められます。生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San Seiでは、生成AI × RPA × 業種特化型の次世代型ERPであるMINORI Cloud 製造業版で、作業実績や工程の進捗、設備の停止の記録をひとつにまとめ、改善に使える形で見える化する仕組みづくりを支援しています。MINORI Advisoryでは、どの設備から何を測るかといった進め方のご相談もお受けしています。「何から測ればよいか分からない」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. 設備の稼働監視は何から始めればよいですか?
まず目的と対象設備を決めます。全設備に一斉にセンサーを付けるのではなく、生産量を左右しているボトルネック設備や、稼働に余裕のない設備を1〜3台選びます。次に、稼働・停止・段取りなどの状態を何で判定するかと、停止理由の分類を決めてから、積層信号灯や電流センサーなど設備に合う取り方で数週間試します。日報の実績と突き合わせて精度を確かめてから広げるのが失敗しにくい進め方です。
Q2. 古い設備でも稼働データは取れますか?
通信の機能がない古い設備でも、取れる場合が多くあります。積層信号灯の点灯を光センサーで読み取る方法や、動力線に電流センサーを取り付けて電流値から運転中かどうかを判定する方法は、設備の制御を変えずに後付けできます。ただし、制御盤の中の配線に触れる作業や信号線からの分岐は、設備メーカーへの確認と電気の有資格者による作業が必要です。どの方法でも、停止の理由は自動では分からないため、現場での入力と組み合わせます。
Q3. 稼働監視と予知保全の違いは何ですか?
稼働監視は、設備が動いているか止まっているか、いつ・どれだけ・なぜ止まったかを記録し、稼働率や停止の原因をつかむ取り組みです。予知保全は、振動や温度などの状態のデータから部品の劣化や故障の兆候をとらえ、壊れる前に手を打つ保全の方法です。稼働監視で故障による停止が多い設備が分かり、その設備を予知保全の対象にするというように、稼働監視は予知保全の手前の土台にもなります。
Q4. 停止理由はどのように記録すればよいですか?
停止理由はセンサーだけでは分からないため、設備のそばのタブレットやボタンで作業者が選ぶ形にします。分類は段取り、材料待ち、品質確認、故障、チョコ停、計画停止など5〜8個に絞り、自由記述やその他を増やさないのがコツです。一定時間以上の停止にだけ入力を求めると負担が減ります。その他が多くなったら中身を見て分類を見直し、毎月、停止時間の多い順に並べて改善の対象を決めます。
Q5. 稼働率はどのように計算しますか?
一般的には、設備を動かす予定だった時間のうち、実際に稼働していた時間の割合として計算します。例えば計画上の稼働時間が480分で、段取りや故障などで180分止まった場合、稼働率は300÷480で62.5%です。分母に休憩や計画停止を含めるかどうかなど定義は会社によって異なるため、社内で1つに決めて使い続けることが大切です。性能や品質まで含めて設備の実力を見たい場合はOEE(設備総合効率)を使います。