製造業のトレーサビリティとは|ロット管理の仕組みと記録項目、紙・Excelからシステム化する6つの導入手順と、不良発生時の追跡の流れ
「取引先から不良品が返ってきたが、同じロットの製品がどこに出荷されたかすぐにわからない」「使った材料のロットを調べるのに、紙の作業日報と受入台帳を半日かけて突き合わせた」「念のため、1か月分の出荷品をすべて回収することになった」。中小工場で品質トラブルが起きたとき、こうした事態はめずらしくありません。
原因の多くは、受入・製造・検査・出荷の記録が紙やExcelに分かれていて、ロット番号でつながっていないことにあります。記録そのものは残っていても、つながっていなければ追跡には使えません。
この記事では、製造業のトレーサビリティの基本(トレースバックとトレースフォワード)、求められる場面、工程ごとに残す記録項目とロットの決め方、紙・Excelからシステム化する6つの導入手順、不良が見つかったときの追跡の流れを、中小製造業の現場を前提に整理します。
製造業のトレーサビリティとは|トレースバックとトレースフォワード
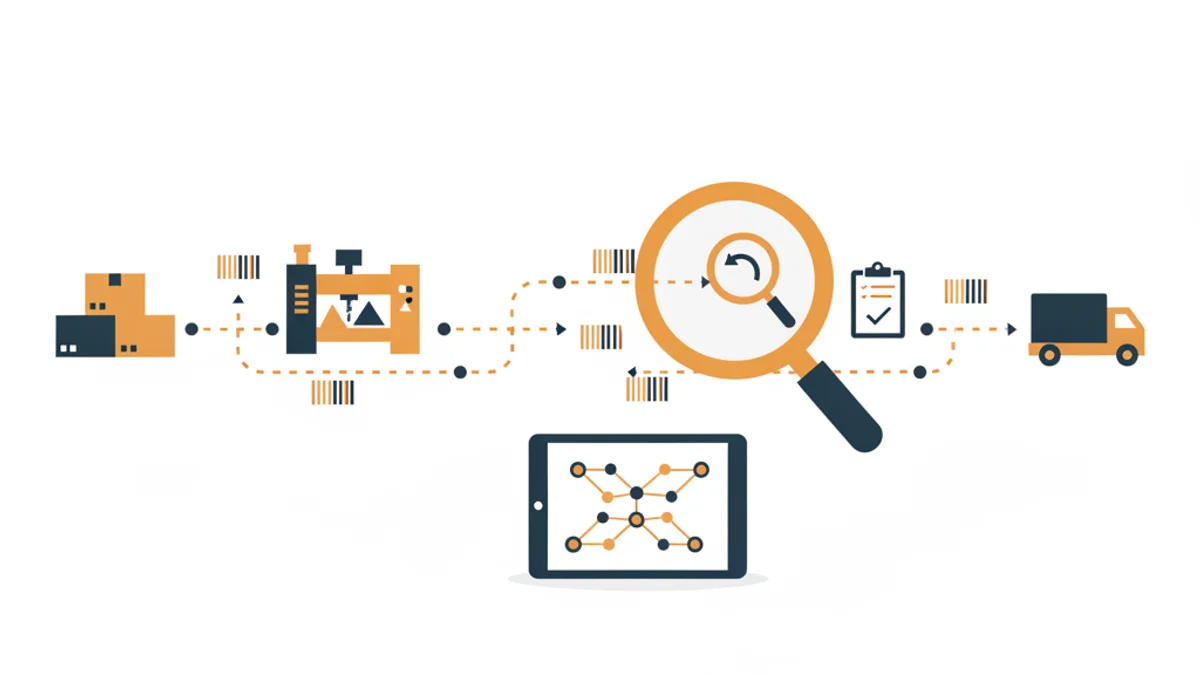
トレーサビリティ(traceability)は「追跡可能性」と訳され、製品や部品が、いつ・どこで・どの材料から・どの設備と作業者で作られ、どこへ出荷されたかを、記録をたどって確かめられる状態を指します。追跡には2つの方向があります。
| 方向 | たどる向き | 使う場面の例 |
|---|---|---|
| トレースバック(遡及) | 製品から、工程・設備・作業者・材料へさかのぼる | 返品された不良品のロット番号から、加工した日・設備・加工条件・使った材料ロットを調べて原因を探す |
| トレースフォワード(追跡) | 材料や工程から、製品・出荷先へ下っていく | 問題のある材料ロットを使った製品がどれで、どの取引先にいくつ出荷したかを洗い出す |
また、範囲によって社内トレーサビリティ(自社の受入から出荷まで)と、チェーントレーサビリティ(仕入先から自社、納入先までのサプライチェーン全体)に分けて考えます。中小工場がまず整えるべきなのは社内トレーサビリティで、仕入先のロット番号を受入時に記録し、出荷先ごとに自社のロット番号を残しておけば、前後の会社とつながる土台ができます。
トレーサビリティが求められる3つの場面
1. 不良・クレームが起きたとき、影響範囲を絞り込む
最も大きな効果は、問題が起きたときの対象範囲を最小限にできることです。ロットで追跡できれば、「この材料ロットを使った3ロット・出荷先2社」のように範囲を特定して連絡・回収できます。追跡できなければ、安全を見て期間ごと回収するしかなく、費用も取引先の信頼も大きく失います。
2. 取引先や規格の要求に応える
品質マネジメントシステムの国際規格ISO 9001では、「8.5.2 識別及びトレーサビリティ」で、トレーサビリティが要求事項となっている場合には、製品を一意に識別し、それを可能にするための文書化した情報を保持することが求められます。自動車部品ではIATF 16949のもとで、より詳しい追跡の仕組みを求められることが一般的です。規格の認証がなくても、取引先の品質監査や品質保証協定書でロット管理を求められるケースは増えています。食品や医療機器など、業種によっては法令や業界のガイドラインで記録が求められる場合もあるため、自社の業界の要求は個別に確認してください。
3. 原因分析と再発防止に使う
不良が出たロットと出なかったロットで、材料・設備・作業者・加工条件のどこが違ったかを比べられれば、原因の絞り込みが速くなります。人・機械・材料・方法の4Mで原因を考える進め方は製造業の不良率を下げる方法で、4Mの変化を事前に管理する仕組みは変化点管理の進め方で解説しています。トレーサビリティの記録は、こうした改善活動の材料にもなります。
紙・Excelのトレーサビリティで起きる4つの問題
1. 記録が分かれていて、つながらない
受入台帳は購買、作業日報は製造、検査記録は品質保証、出荷台帳は営業と、部署ごとに別の紙やExcelで管理していると、ロット番号を手がかりに一つずつ探すしかありません。調べ終わるまでに半日から数日かかることもあります。
2. ロット番号の書き間違い・書き漏れ
現品票のロット番号を日報に手で書き写す運用では、転記ミスや記入漏れが避けられません。記録が1か所でも途切れると、その先は追えなくなります。
3. ロットの分割や合流が記録されない
1つの材料ロットを複数の製造ロットに分けて使う、2つの材料ロットを混ぜて使う、途中で手直し品を戻す、といった場面は現場では日常的です。この分割・合流・手直しを記録するルールがないと、最も追跡が必要な場面で記録がつながりません。
4. 探すのに時間がかかり、誰も確かめていない
紙の記録は保管していても、実際にたどれるかを試したことがない工場は少なくありません。いざクレームが来たときに初めて、記録が足りないことに気づきます。
工程ごとに記録する項目と、ロットの決め方
トレーサビリティの中心は、工程ごとの記録を、ロット番号でつなぐことです。工程ごとに残す基本の項目は次のとおりです。
| 工程 | 記録する主な項目 | つなぐためのキー |
|---|---|---|
| 受入 | 品目、仕入先、受入日、数量、受入検査の結果、材料証明書などの添付 | 仕入先のロット番号と、自社で付ける受入ロット番号 |
| 製造(各工程) | 作業日時、工程、設備、作業者、加工条件、生産数量、不良数、使った材料の受入ロット | 製造ロット番号(使った受入ロットとひも付け) |
| 検査 | 検査日、検査者、測定値と合否、使った測定器、不適合品の処置 | 製造ロット番号 |
| 出荷 | 出荷日、出荷先、品番、数量、納品書番号 | 出荷した製造ロット番号 |
どの工程で何を管理するかは、QC工程表の管理項目と合わせて決めると、記録の重複や漏れを防げます。製造の記録の多くは作業日報と同じ項目なので、日報の電子化と一緒に進めると現場の手間が増えません。
ロットの単位は「回収できる範囲」から逆算する
ロットの単位は、1日単位、シフト単位、材料の投入単位、段取り替え単位などから選びます。単位を細かくするほど問題が起きたときの対象を絞れますが、記録の手間は増えます。「問題が起きたら、どこまでなら回収・選別してよいか」を基準に決め、重要保安部品や取引先の要求が厳しい製品だけ1個ごとのシリアル番号にする、といった使い分けが現実的です。
ロット番号の採番ルールは、品番+製造日+設備や連番のように、番号を見ただけでおおよその素性がわかる形にしておくと、現場でも扱いやすくなります。
トレーサビリティを導入する6つの手順
手順1:目的と、追跡したい範囲を決める
最初に、「取引先から求められている」「クレーム時の回収範囲を減らしたい」「原因分析に使いたい」など、目的を明確にします。そのうえで、対象にする製品(取引先の要求がある製品、クレームが多い製品など)と、どこまでさかのぼれればよいか(材料ロットまでか、設備・作業者・加工条件までか)を決めます。全製品を一度に対象にせず、1つの製品群から始めるのが失敗しないコツです。
手順2:ロットの単位と採番ルールを決める
前の章の考え方で、対象製品のロット単位と採番ルールを決めます。あわせて、ロットを分割したとき(枝番を付ける)、複数の材料ロットを合流させたとき(使った材料ロットをすべて記録する)、手直し品を戻したときの記録のルールも決めておきます。
手順3:工程ごとの記録項目とタイミングを決める
受入・製造・検査・出荷のそれぞれで、何を、いつ、誰が記録するかを決めます。「材料を投入したとき」「検査が終わったとき」のように作業の区切りに記録のタイミングを組み込むと、後でまとめて書く運用より漏れが減ります。決めた内容は作業標準書にも反映します。
手順4:現品票やラベルで、現物と記録をひも付ける
現物と記録をつなぐのは、箱や台車に付ける現品票(ロットラベル)です。ロット番号をバーコードや二次元コードにして印刷しておけば、各工程ではスキャンするだけで記録できるようになり、手書きの転記ミスがなくなります。ラベルのない置き場や、ロットが混ざりやすい仕掛品置き場を先に整理しておくことも大切です。
手順5:小さく始めて、記録をデジタルでつなぐ
まずは対象製品の1ラインで運用を始め、現場の負担と記録の抜けを確かめます。紙のままでも始められますが、追跡に使える状態にするには、受入・製造・検査・出荷の記録を同じデータベースの中でロット番号でつなぐことが近道です。タブレットやハンディ端末でスキャンして記録し、在庫や生産管理のデータと同じ仕組みで持つと、ロット番号を入れるだけで前後の記録が表示されるようになります。在庫のシステム化の進め方は製造業の在庫管理をExcelから移行する手順で解説しています。
手順6:模擬トレースで、実際にたどれるかを確かめる
運用を始めたら、定期的に模擬トレース(追跡訓練)を行います。出荷済みの製品のロット番号を1つ選び、「使った材料ロットと出荷先の一覧が何分で出せるか」を実際に測ります。途中で記録が途切れた箇所や時間がかかった箇所を改善し、対象製品を少しずつ広げていきます。
不良が見つかったときの追跡の流れ(例)
部品加工の工場で、取引先から寸法不良の返品があった場合を例に、トレーサビリティを使った対応の流れを示します。
- 返品された製品の現品票から、製造ロット番号を確認する
- トレースバック:製造ロットの記録から、加工日・設備・作業者・加工条件・使った材料の受入ロットと、検査記録(測定値・使った測定器)を確認する
- 原因の見当をつける:同じ設備・同じ日の他のロットや、同じ材料ロットを使ったロットに同じ不良が出ていないかを比べる
- トレースフォワード:原因が疑われる範囲(例:同じ設備で同じ日に加工したロット)を決め、そのロットの在庫と出荷先・数量を洗い出す
- 対象範囲の在庫を止め、出荷先に連絡する:社内在庫は出荷を止めて選別し、出荷済みの分は取引先と回収・選別の方法を相談する
- 原因を特定して是正処置を行い、記録を残す:対策の効果を確かめたうえで、作業標準書やQC工程表を改訂する
記録がロットでつながっていれば、1〜4はシステム上で短時間に行えます。原因の特定から再発防止までの進め方は是正処置の進め方を参考にしてください。
トレーサビリティ導入でよくある3つの失敗
1. 記録する項目を増やしすぎる
「念のため」と記録項目を増やすと、現場の負担が大きくなり、記入漏れが増えて結局追跡できなくなります。手順1で決めた目的に必要な項目に絞り、運用が回ってから追加します。
2. システムを入れたが、現場の入力が手書きのまま
現場で紙に書き、事務所で後からExcelやシステムに入力する二重の運用では、転記ミスと入力の遅れが残ります。現場で、作業のその場でスキャンして記録できる形にすることが、トレーサビリティを続けるための条件です。紙の帳票をなくす進め方は製造業のペーパーレス化事例で紹介しています。
3. 一度作って、検証しない
記録の仕組みは作っただけでは機能しているかわかりません。手順6の模擬トレースを、年に数回など決まった時期に行い、たどれなかった箇所を改善し続けます。
まとめ:トレーサビリティは、工程ごとの記録をロット番号でつなぐことから始まる
- トレーサビリティは、製品から材料へさかのぼるトレースバックと、材料から出荷先へ下るトレースフォワードの両方で使う
- 求められる場面は、不良・クレーム時の範囲の絞り込み、ISO 9001や取引先の要求への対応、原因分析と再発防止の3つ
- 受入・製造・検査・出荷の記録を、受入ロットと製造ロットの番号でつなぐ。ロットの単位は回収できる範囲から逆算する
- 手順は、目的と範囲の決定→ロット単位と採番ルール→記録項目とタイミング→現品票とラベル→小さく始めてデジタルでつなぐ→模擬トレースで検証の6つ
- 記録項目を絞り、現場のその場でスキャンして記録し、定期的に追跡できるかを確かめ続ける
トレーサビリティの仕組みづくりは、出荷済みの製品のロット番号を1つ選び、材料までさかのぼれるかを試してみるところから始められます。生産管理全体のデジタル化は生産管理をExcelから脱却する手順を、生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San SeiのMINORI Cloud 製造業版は、生成AI × RPA × 業種特化型の次世代型ERPとして、受入・在庫・作業日報・検査・出荷の記録を同じ仕組みの中で扱い、ロット単位の追跡や品質記録の管理を支援します。「まず1つの製品から追跡できるようにしたい」「紙の記録をどうつなげばよいか相談したい」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. 製造業のトレーサビリティとは何ですか?
製品や部品が、いつ・どこで・どの材料から・どの設備と作業者で作られ、どこへ出荷されたかを、記録をたどって確かめられる状態のことです。製品から材料へさかのぼるトレースバックと、材料から製品・出荷先へ下っていくトレースフォワードの2つの方向があり、不良やクレームが起きたときの影響範囲の特定や原因分析に使います。
Q2. トレーサビリティはなぜ必要なのですか?
主な理由は3つです。1つ目は、不良やクレームが起きたときに対象のロットと出荷先を特定し、回収や選別の範囲を最小限にできること。2つ目は、ISO 9001やIATF 16949、取引先の品質保証協定などでロット管理を求められた際に応えられること。3つ目は、不良が出たロットと出なかったロットを比べて、原因分析と再発防止に使えることです。
Q3. トレーサビリティのために記録すべき項目は何ですか?
受入では品目・仕入先・受入日・数量と仕入先のロット番号、製造では作業日時・工程・設備・作業者・加工条件・数量と使った材料の受入ロット、検査では検査者・測定値と合否・使った測定器、出荷では出荷日・出荷先・数量と出荷したロット番号が基本です。これらを受入ロットと製造ロットの番号でつなぐことが重要です。
Q4. ロットの単位はどう決めればよいですか?
1日単位、シフト単位、材料の投入単位、段取り替え単位などから選びます。細かくするほど問題が起きたときの対象を絞れますが、記録の手間は増えます。問題が起きたときにどこまでなら回収・選別してよいかを基準に決め、取引先の要求が厳しい製品や重要部品だけ1個ごとのシリアル番号にするなど、製品によって使い分けるのが現実的です。
Q5. Excelでもトレーサビリティは管理できますか?
対象製品が少なく、記録する人が限られているうちは、ロット番号をキーにしたExcelでも始められます。ただし、受入・製造・検査・出荷のファイルが分かれていると追跡に時間がかかり、手書きからの転記ミスも起きやすくなります。対象製品が増えた、取引先から短時間での回答を求められるようになった段階で、現場でスキャンして記録できるシステムへの移行を検討するとよいでしょう。