工場レイアウト改善の進め方|スパゲッティ図・流れ線図による動線分析と運搬のムダの見つけ方、P-Q分析で配置の型を選び、生産を止めずにレイアウトを変更する6つの手順
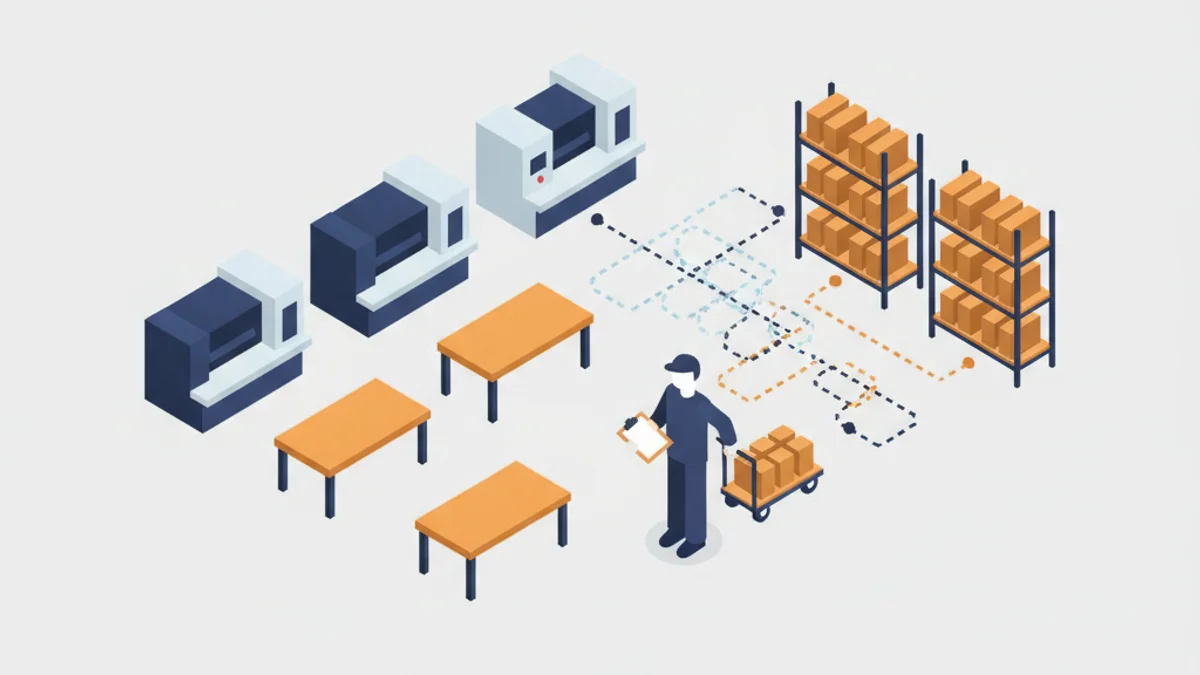
「材料を取りに工場の端まで何度も往復している」「曲げた部品が一度戻ってから溶接に回る」「通路に仕掛品が置かれ、フォークリフトと人がすれ違う」。設備を増やすたびに空いた場所へ置いてきた工場ほど、物と人の流れが入り組みがちです。運搬は製品の価値を生まない作業なので、距離と回数が増えるほど、そのまま工数とリードタイムが増えます。
この記事では、工場全体の配置を見直す工場レイアウト改善について、スパゲッティ図・流れ線図・From-To表による動線分析のやり方、P-Q分析による配置の型の選び方、生産を止めずにレイアウトを変更する6つの手順を整理します。1つの作業台の中で手の届く範囲や部品の置き方を見直す方法は動作経済の原則の記事で、運搬以外も含めた改善のネタは工場の業務改善の具体例の記事で解説しています。
工場レイアウト改善とは|工程と工程の間の「距離・滞留・交差」を減らす
工場レイアウト改善とは、設備・作業場・置き場・通路の配置を見直し、材料が入ってから製品が出ていくまでの流れを短く、まっすぐにする取り組みです。見るべきは、工程と工程の間の運搬距離と回数、途中で物が止まって溜まる場所、人や物の逆流と交差の3つです。
動作経済の原則が「1つの作業場の中」の手や体の動きを扱うのに対し、レイアウト改善は「作業場と作業場の間」の動きを扱います。順番としては、まずレイアウトで大きな移動を減らし、そのあと各作業場の中の動作を詰めると、改善の手戻りが少なくなります。
レイアウトの見直しが必要な5つのサイン
- 歩行と運搬が多い:材料や工具、台車を取りに行く往復が1日に何度もある。ワークサンプリングで運搬や歩行の割合が大きく出る
- 流れが逆流・交差する:前の工程に戻る、別の製品の流れと交差する、同じ通路を何度も通る
- 仕掛品が溜まる:工程の間に仮置きの山ができ、どれが次に流すものか分からない
- 人と車両の動線が重なる:フォークリフトや台車の通る場所を人が横切る、通路が物でふさがっている
- 継ぎ足しで増設してきた:新しい設備を空いた場所に置いてきたため、工程の順番と並び順が合っていない
動線分析の3つの道具|スパゲッティ図・流れ線図・From-To表
現状を見える化する道具は、目的に応じて使い分けます。どれも、縮尺の合った工場の配置図を1枚用意するところから始めます。
| 道具 | 何を描くか | 分かること |
|---|---|---|
| スパゲッティ図 | 作業者を一定時間追いかけ、歩いた経路を配置図に線で描く | 往復の多い区間、線が集中する場所、交差する場所 |
| 流れ線図 | 製品や材料が加工・運搬・停滞・検査を通る順番を、工程図記号と線で配置図に描く | 工程の逆流、仕掛品の滞留場所、運搬の長い区間 |
| From-To表 | 縦に運搬元、横に運搬先の工程を並べ、1日の運搬回数(または量)を書き込む | 結び付きの強い工程の組み合わせ。近くに置くべき工程の順位 |
スパゲッティ図は、1人を30分〜半日ほど追いかけ、線の本数や移動の回数を書き添えると、改善前後の比較に使えます(時間は目安です)。流れ線図では、工程を「加工」「運搬」「停滞」「検査」に分けて記号で表します。工程図記号は JIS Z 8206 に定められているので、社内で記号をそろえるときの参考になります。
配置の型をP-Q分析で選ぶ
工場の配置には、主に次の4つの型があります。
- 製品別配置(ライン型):工程の順番どおりに設備を並べる。少品種で量が多い製品に向く
- 工程別配置(機能別配置):旋盤は旋盤、プレスはプレスと、同じ種類の設備を集める。多品種少量で、製品ごとに工程の順番が違う場合に向く
- グループ別配置(セル型):工程の順番が似た製品群ごとに設備をまとめる。中品種・中量で、工程別配置の運搬の多さを減らしたい場合に向く
- 固定式配置:大型の製品を動かさず、人や設備が集まって作業する
どの型が合うかは、P-Q分析で判断します。品種(Product)を生産量(Quantity)の多い順に並べてグラフにし、量の多い少数の品種、中くらいの品種群、量の少ない多数の品種に分けます。工場全体を1つの型にそろえる必要はなく、量の多い品種だけ専用ラインにし、残りは工程別やセル型にするような組み合わせが現実的です。こうした分析から配置案までを順に組み立てる考え方は、体系的レイアウト計画(SLP)として知られています。
工場レイアウトを改善する6つの手順
手順1:目的と対象範囲を決める
「運搬距離を減らす」「仕掛品の置き場をなくす」「人と車両の動線を分ける」など、目的を1つか2つに絞ります。対象は工場全体でなく、運搬の多い製品群とそのエリアから始めると、短い期間で成果を確かめられます。
手順2:現状の動線と物の流れを見える化する
配置図に設備・作業台・置き場・通路・柱を描き込み、スパゲッティ図で人の動き、流れ線図で物の流れを記録します。工程間の運搬回数はFrom-To表にまとめます。
手順3:評価指標を決めて現状を数値にする
指標は、1日あたりの運搬距離(距離×回数)、歩行時間、仕掛品の量、逆流や交差の箇所数などです。以下は板金部品の工場を想定した説明用の例です(距離は片道、運搬は往復として計算)。
| 区間 | 1日の運搬回数 | 改善前の距離 | 改善後の距離 |
|---|---|---|---|
| 材料置き場→切断 | 10回 | 30m | 10m |
| 切断→曲げ | 20回 | 40m | 8m |
| 曲げ→溶接 | 20回 | 35m | 10m |
| 溶接→塗装 | 10回 | 25m | 25m(塗装ブースは移設しない) |
| 検査→出荷場 | 10回 | 20m | 15m |
改善前は片道の合計が2,250m(10×30+20×40+20×35+10×25+10×20)、往復で1日約4.5kmです。改善後は860m、往復で約1.7kmとなり、1日約2.8kmの移動が減ります。歩く速さを仮に秒速1mとすると、1日あたり約46分です。このように距離×回数で数字にしておくと、案の比較にも効果確認にも使えます。
手順4:複数のレイアウト案をつくって比べる
P-Q分析で選んだ型をもとに、From-To表で回数の多い工程どうしを近づけた案を2〜3案つくります。比べるときは手順3の指標に加え、移設費用、工事の期間、将来の増設の余地も並べます。案をつくる前に、柱の位置、床の強度、電源・エア・排気・給排水、天井の高さ、消防設備など、動かせない条件を一覧にしておきます。通路の幅や表示、立入禁止の範囲は、労働安全衛生規則などの法令と社内基準を確認して決めてください。
手順5:生産を止めない移設計画を立てて実行する
移設する設備の分だけ先行生産して在庫を確保し、休日や連休に作業を割り当てます。一度に全部を動かさず、エリアごとに段階的に移設すると、問題が起きたときの影響を小さくできます。設備を動かす前に置き場や作業台の位置だけを変えて試すのも有効です。移設後は試運転と精度の確認を行い、初物の確認をしてから量産に戻します。
手順6:効果を確かめ、置き場と作業を標準化する
手順3と同じ指標で効果を測り、配置図を最新の状態に更新します。新しい置き場には5S活動の三定(定位置・定品・定量)で表示を付け、通路に物を置かないルールを決めます。運搬の順番や台車の使い方が変わった作業は作業標準書を改訂し、作業時間が変わった工程は標準時間も見直します。
レイアウト改善でよくある失敗
- 図面の上だけで決める:配置図では近くても、通路の曲がり角や扉の位置で実際の経路が長くなる。現場で歩いて確かめる
- 今の品種構成だけで決める:数年で主力品が変わると、またレイアウトが合わなくなる。移設しやすい設備は固定しすぎない
- ボトルネックを考えない:運搬が減っても、ボトルネック工程の前に仕掛品が溜まれば全体の量は増えない
- 現場の声を聞かない:毎日その場所で働く人の意見を入れないと、使いにくい点が後から見つかり、置き方が元に戻る
まとめ:レイアウト改善は「見える化→数値化→比較→段階的な移設→標準化」で進める
- 工場レイアウト改善は、工程と工程の間の距離・滞留・交差を減らす取り組み。1つの作業場の中は動作経済の原則で詰める
- 動線分析は、人の動きをスパゲッティ図、物の流れを流れ線図、工程間の結び付きをFrom-To表で見える化する
- 配置の型はP-Q分析で選び、品種群ごとにライン型・工程別・セル型を組み合わせる
- 手順は、目的と範囲の決定→現状の見える化→指標で数値化→複数案の比較→生産を止めない移設→効果確認と標準化の6つ
まずは運搬の多い製品を1つ選び、作業者を半日追いかけてスパゲッティ図を描くところから始められます。生産性向上の考え方は生産性完全ガイドを、製造業に絞った進め方は製造業のDX・生産性向上ガイドを参考にしてください。
株式会社Sei San Seiでは、MINORI Advisoryで現場改善の進め方のご相談をお受けしています。また、生成AI × RPA × 業種特化型の次世代型ERPであるMINORI Cloud 製造業版では、工程の進捗や仕掛品、作業実績の記録をひとつにまとめ、レイアウト変更の前後で効果を数字で確かめられる仕組みづくりを支援しています。「どこから見直せばよいか分からない」という段階からでも、お気軽にご相談ください。
よくある質問
Q1. 工場レイアウト改善は何から始めればよいですか?
まず目的と対象範囲を決め、現状の動線を見える化するところから始めます。工場の配置図に作業者が歩いた経路を線で描くスパゲッティ図をつくると、往復の多い区間や交差している場所がひと目で分かります。そのうえで、1日の運搬距離や回数を数値にしておくと、案を比べるときや効果を確かめるときの基準になります。いきなり設備を動かす前に、置き場の変更など小さな見直しから試すのが安全です。
Q2. スパゲッティ図とは何ですか?
スパゲッティ図は、工場や職場の配置図の上に、作業者や運搬者が実際に動いた経路を線で描いた図です。線が絡まったスパゲッティのように見えることからこう呼ばれます。線が集中する区間は移動が多い場所、線が交差する場所は人や物がぶつかりやすい場所です。1人の作業者を一定時間追いかけて描き、移動の回数や距離を書き添えると、改善前後の比較にも使えます。
Q3. 流れ線図とスパゲッティ図の違いは何ですか?
スパゲッティ図は主に人の動きを追い、どこを何回歩いたかを描きます。流れ線図は、製品や材料が加工・運搬・停滞・検査の各工程をどの順でどこを通るかを、配置図の上に工程図記号と線で描くもので、物の流れを見る道具です。人の歩行のムダを見たいときはスパゲッティ図、工程の逆流や仕掛品の滞留を見たいときは流れ線図と使い分け、両方を同じ配置図に重ねると原因がつかみやすくなります。
Q4. 工場のレイアウトにはどのような種類がありますか?
代表的なのは、製品の工程順に設備を並べる製品別配置(ライン型)、同じ種類の設備を集める工程別配置(機能別配置)、似た工程の製品群ごとに設備をまとめるグループ別配置(セル型)、大型の製品を動かさずに人や設備が集まる固定式配置の4つです。品種と生産量の関係を見るP-Q分析で、量の多い少品種は製品別、量の少ない多品種は工程別やセル型というように、製品群ごとに向いた型を選びます。
Q5. レイアウト変更で生産を止めないためにはどうすればよいですか?
移設する設備の分だけ先行生産して在庫を確保し、休日や連休、稼働の少ない日に作業を割り当てます。一度に全部を動かさず、エリアごとに段階的に移設すると、問題が起きたときの影響を小さくできます。電源・エア・排気などの付帯工事は事前に済ませ、移設後は設備の試運転と精度の確認、初物の検査を行ってから量産に戻します。顧客への納期影響がある場合は事前に連絡しておきます。